2026-10-20 0
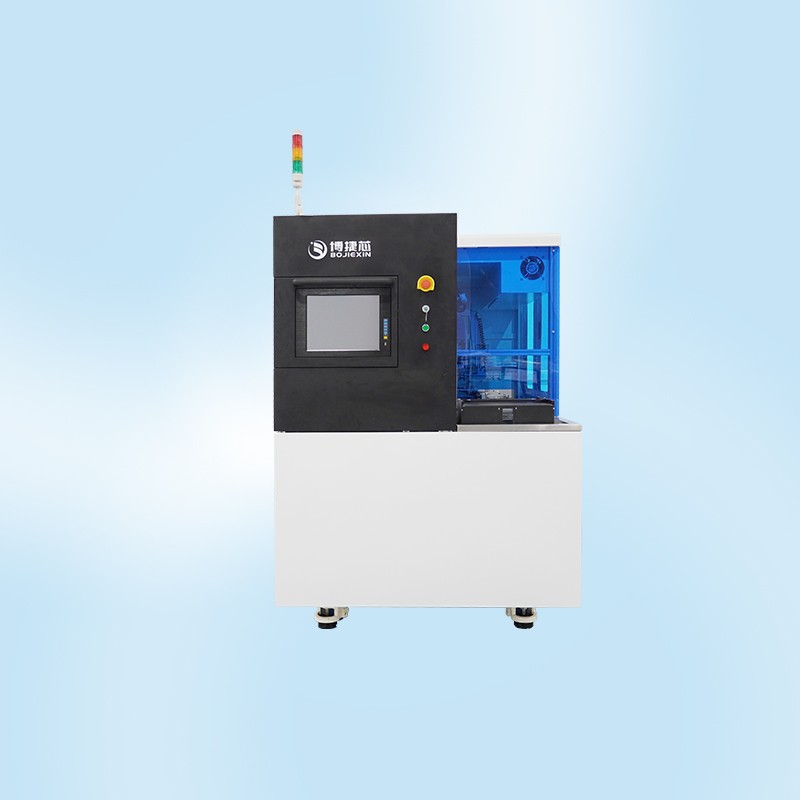
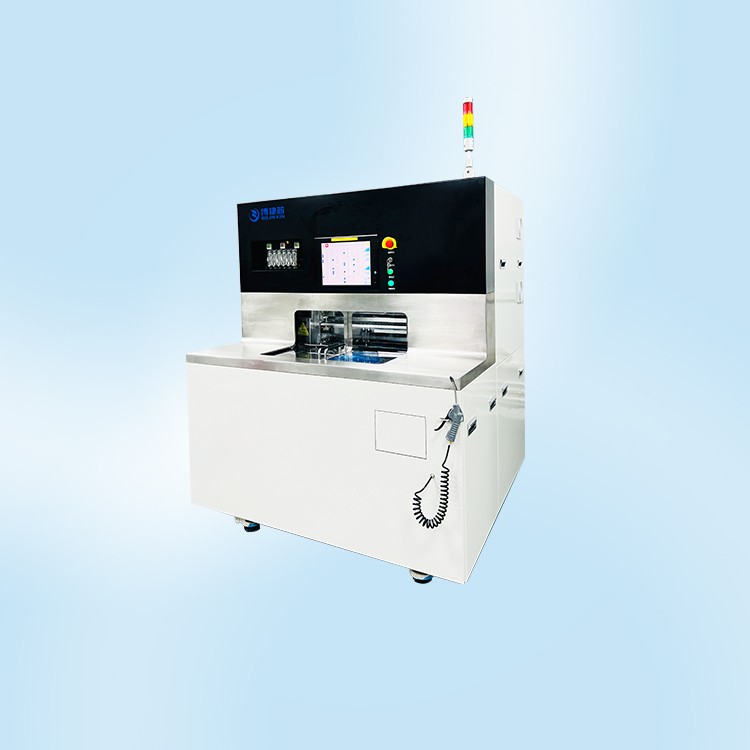
晶圆划片作为半导体封装后段的核心工序,主要将整片硅晶圆切割分离成独立芯片。硅材料属于脆性材质,切割过程极易产生边缘崩边缺陷。晶圆边缘崩边不仅造成外观不良,严重时会形成芯片内部隐裂,在固晶、塑封等后续封装工序引发产品失效,拉高报废成本。本文结合产线实际,分析晶圆划片边缘崩边的各类诱因,从刀具选型、工艺参数、贴膜预处理、设备维保多维度实施工艺优化,有效降低崩边不良率,稳定划片生产良率。
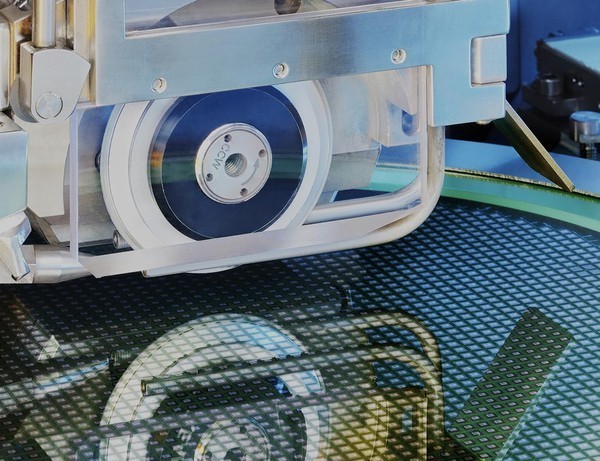
硅晶圆依靠划片刀高速切削完成分割,切削应力、热冲击、材料受力不均都会带来崩边问题,主要原因分为四点:
划片刀具因素:划片刀金刚石磨粒规格、刀体厚度不匹配;刀具磨损、偏摆过大,切割由切削变为挤压撕扯,直接造成晶圆边缘崩缺。
工艺参数设置不当:主轴转速、进给速度、切割深度搭配不合理;进给过快、单次下刀太深,切割时冲击应力大。冷却水流量、喷淋角度不佳,冷却不足产生热应力,诱发正面、背面崩边。
贴膜与晶圆本身问题:减薄晶圆刚性弱,更容易破损;划片蓝膜张力异常,切割中晶圆发生抖动;蓝膜粘力不合适,或是晶圆表面残胶、异物,都会造成局部受力突变。
设备与环境影响:工作台真空吸附不稳、主轴振动、定位精度偏差;车间温湿度波动、静电积累,促使微裂纹扩展,加重崩边不良。
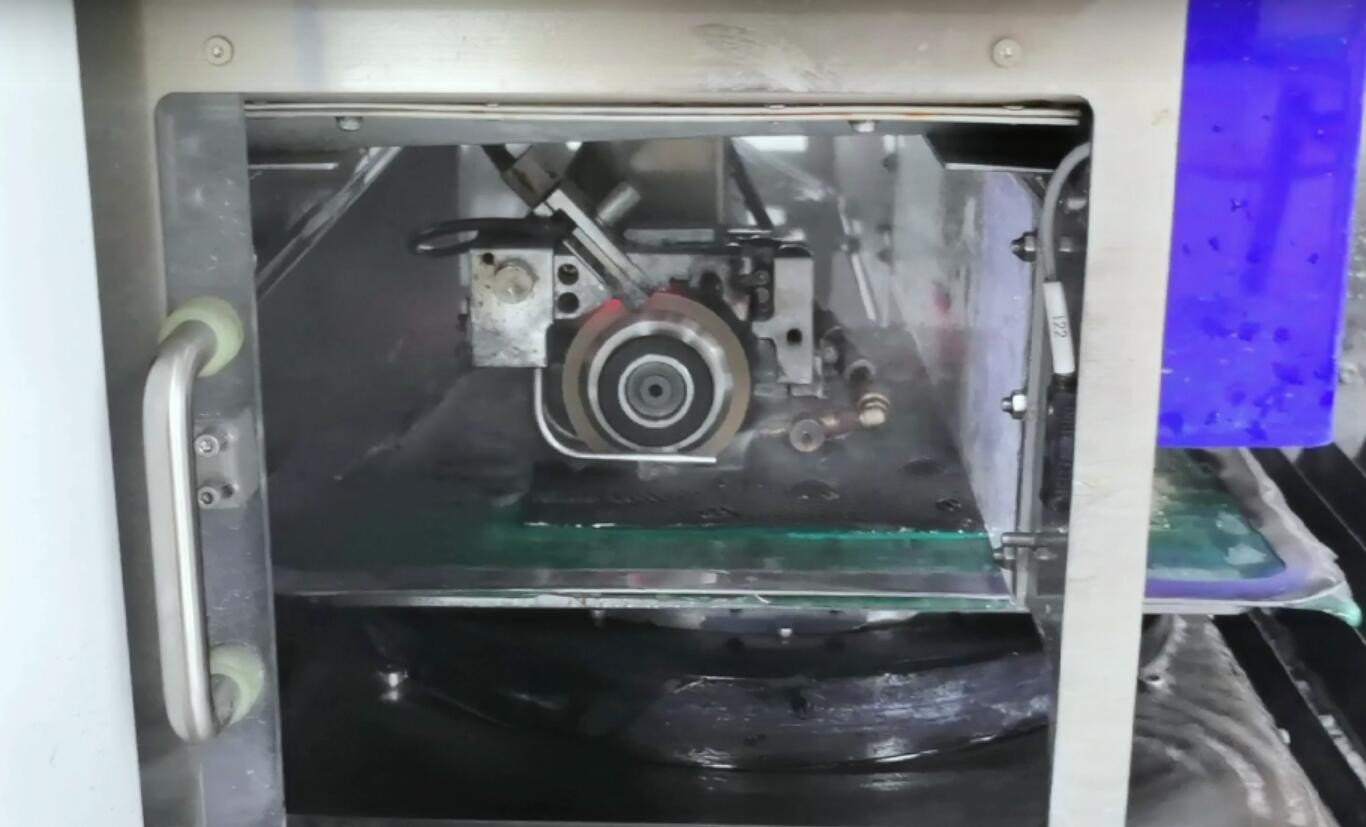
依据晶圆厚度、切割道宽度匹配划片刀规格,合理选择金刚石磨粒粒度,兼顾切削锋利度与刀片强度。建立刀具寿命管理标准,定时检测刀具磨损、偏摆,达到阈值及时更换。新刀上线前进行预研磨,去除刀刃毛刺;定期清理刀盘硅屑,避免碎屑划伤芯片边缘。
采用粗切 + 精切分段切割工艺,降低单次切削应力。匹配合适主轴转速与进给速率,控制单次下刀深度,减少切穿蓝膜带来的冲击。优化冷却水喷嘴角度,保证切口充分冷却,及时冲走硅屑,同时避免水流冲击晃动晶圆。固化最优工艺参数形成 SOP,减少人为改动带来品质波动。
晶圆减薄后做好表面清洁,去除研磨残渣。贴膜时严格管控蓝膜张力,保证晶圆平整无翘曲,杜绝晶圆悬空。把控蓝膜粘性,防止粘力不足导致移位,或粘力过大在撕膜时拉扯芯片边缘。上片前完成晶圆预检,提前筛选带微裂纹、翘曲超标的晶圆,避免批量崩边。
定期校准划片机主轴、CCD 视觉定位系统,降低振动与定位误差;检查真空吸附回路,保证晶圆吸附牢固。管控车间洁净度、温湿度,做好静电防护,抑制静电造成的微裂纹扩张。
优化方案落地后,选取同批次晶圆开展对比试验,统计崩边不良率改善数据。借助金相显微镜分析崩边样品,区分正面崩边、背崩,定位根本原因。运用 SPC 管控工艺,持续监测不良率,通过 PDCA 循环持续改善,减少硅晶圆报废,提升划片良率,降低半导体封装生产成本。
硅晶圆边缘崩边是划片工序典型脆性加工缺陷,品质管控需要耗材、工艺、设备、辅材协同管理。通过优化划片刀管理、标准化切割参数、严控贴膜预处理、落实设备定期维保,能够有效降低硅晶圆边缘崩边不良率,保障划片品质,为半导体封装产线稳定生产提供支撑。
138-2371-2890